Rumah / blog / Berita Industri / Industri Ekstrusi Aluminium: Proses, Aplikasi, dan Cara Memilih Pemasok
Berita Industri


Industri ekstrusi aluminium tidak lagi hanya sekedar mendorong logam panas melalui cetakan. Rantai pasokan yang paling andal memiliki satu karakteristik yang sama: satu mitra yang mengontrol desain cetakan, ekstrusi, perlakuan panas, penyelesaian permukaan, dan pemesinan akhir. Bagi pembeli, hal ini mengurangi toleransi penumpukan dan mempersingkat waktu kualifikasi. Kesimpulan praktisnya sederhana: ketika membandingkan pemasok, evaluasi keseluruhan putaran produksi, tidak hanya ukuran mesin ekstrusi.
Kesimpulan utama: Memberikan bobot yang sama besarnya pada kemampuan hilir seperti pada tonase pers. Pembuatan cetakan internal, tungku yang menua, dan pemesinan CNC sering kali mengubah profil ekstrusi menjadi komponen siap produksi.
Pada intinya, ekstrusi aluminium adalah proses pembentukan panas. Billet yang telah dipanaskan sebelumnya didorong melalui cetakan di bawah tekanan tinggi, menghasilkan profil kontinu dengan penampang tetap. Namun, daya saing industri bergantung pada apa yang terjadi pada langkah tersebut. Pemasok yang tidak dapat mengontrol siklus termal secara keseluruhan akan kesulitan untuk memberikan akurasi dimensi dan sifat mekanik yang konsisten.
Setiap tahap merupakan sumber variasi yang potensial. Misalnya, suhu cetakan mengubah kualitas permukaan, laju pendinginan mempengaruhi kekerasan, dan waktu penuaan menentukan perbedaan antara profil T5 lunak dan profil T6 yang lebih keras. Banyak insinyur memilih paduan tersebut di atas kertas namun kemudian menemukan bahwa pengendalian proses pemasok memiliki pengaruh yang lebih besar terhadap perilaku komponen sebenarnya.
Untuk rangka yang digunakan di jalur perakitan dan sistem penanganan material, para insinyur jarang membutuhkan paduan yang eksotik. Mereka membutuhkan bagian yang lurus dan konsisten secara dimensi. Itulah sebabnya banyak penentu melakukan standarisasi profil ekstrusi aluminium industri diproduksi dengan toleransi ketat dan tersedia dalam berbagai ukuran standar.
 Pemasok Profil Ekstrusi Aluminium Industri, Pabrik Kustom Sebagai Pemasok Profil Ekstrusi Aluminium Industri dan Pabrik Profil Ekstrusi Aluminium Industri di Cina, Jianbang menawarkan... Lihat Produk →
Lembar data mencantumkan kekuatan dan perpanjangan, namun tidak menunjukkan bagaimana perilaku paduan selama pengelasan, anodisasi, atau pembengkokan. Tabel di bawah ini membandingkan paduan ekstrusi yang umum digunakan di industri ekstrusi aluminium, dengan rentang kekuatan luluh yang khas.
Dalam praktiknya, paduan dengan kekuatan lebih tinggi tidak selalu merupakan pilihan terbaik. Jika profil harus dilengkungkan atau dianodisasi, paduan moderat seperti 6063 dapat menghasilkan permukaan yang lebih baik dan total biaya yang lebih rendah.
Di seluruh industri ekstrusi aluminium, permintaan terkonsentrasi pada bangunan dan konstruksi, otomotif, dan energi baru. Konstruksi tetap menjadi segmen terbesar karena dinding tirai, bingkai jendela, dan bagian struktural bergantung pada aluminium ekstrusi. Otomotif dan energi baru telah menjadi bidang dengan pertumbuhan tercepat seiring dengan beralihnya produsen ke struktur ringan.
Penyimpanan energi adalah aplikasi yang sangat menarik karena rangka baterai menggabungkan dinding tipis, kekakuan tinggi, dan toleransi perakitan yang ketat. Banyak produsen kini mengandalkannya profil aluminium untuk paket baterai penyimpanan energi untuk memenuhi target struktural dan termal.
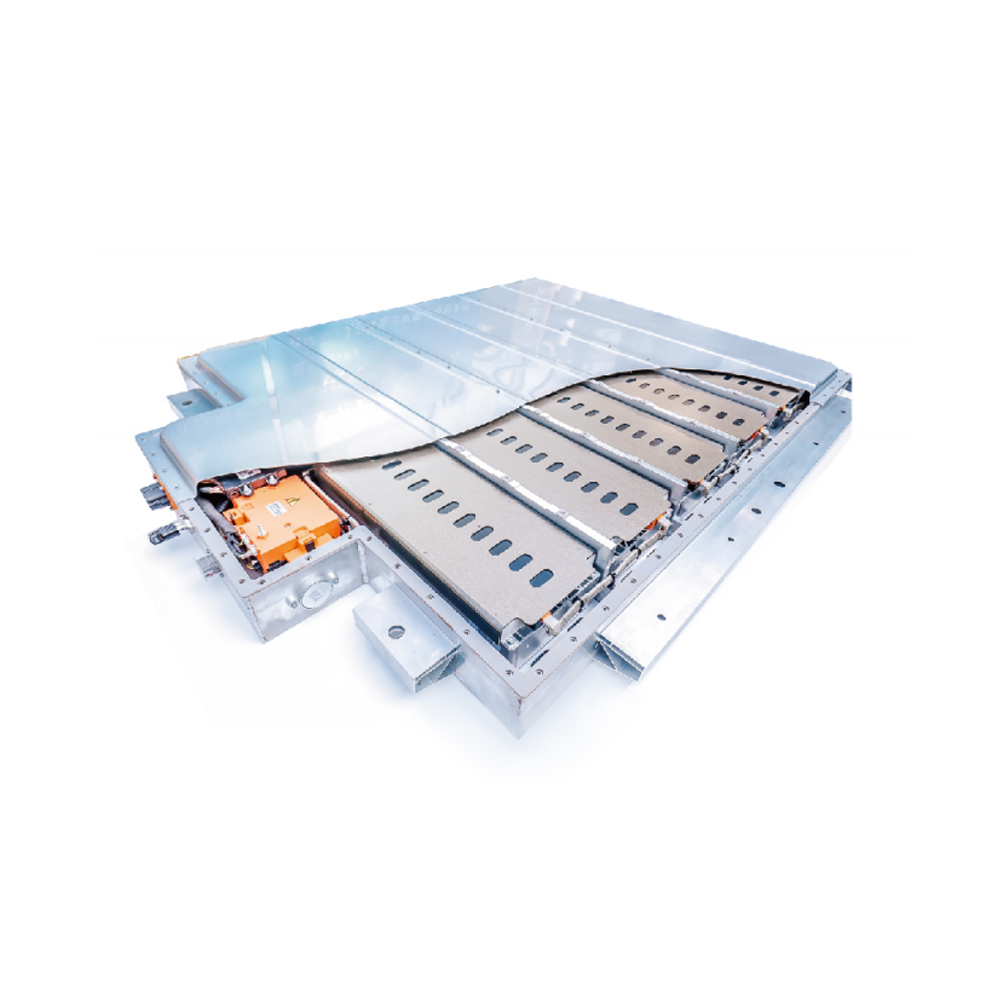 Ekstrusi Aluminium untuk Produsen Paket Baterai Penyimpanan Energi, Pabrik - Jia Jianbang adalah Ekstrusi Aluminium untuk Produsen dan Pabrik Paket Baterai Penyimpanan Energi di Cina, Ekstrusi Aluminium Kustom untuk Energi... Lihat Produk →
Untuk pandangan yang lebih luas tentang peralihan otomotif, lihat bagaimana ekstrusi aluminium diadopsi dalam otomotif dan kendaraan energi baru .
Proses pengadaan yang terstruktur mencegah kejutan yang mahal. Alur kerja berikut ini berfungsi untuk sebagian besar program ekstrusi aluminium, mulai dari bagian arsitektur sederhana hingga komponen otomotif yang rumit.
Putuskan apakah profil akan memikul beban struktural, menghadapi paparan luar ruangan, atau memerlukan pembersihan sering. Ini mempersempit paduan dan temper.
Gunakan tabel data di atas. Jangan menentukan paduan dengan kekuatan lebih tinggi dari yang dibutuhkan jika persyaratan utamanya adalah kualitas permukaan atau kemampuan las.
Libatkan pembuat cetakan sejak dini. Keseragaman ketebalan dinding dan posisi garis cetakan mengubah toleransi yang dapat dicapai dan biaya akhir.
Periksa kelurusan, puntiran, permukaan akhir, dan kekerasan sebelum menyetujui. SEBUAH pemasok ekstrusi aluminium yang terintegrasi secara vertikal dapat melakukan iterasi dengan cepat karena desain, cetakan, ekstrusi, dan pengujian dilakukan dalam satu atap.
Koordinasikan anodisasi, pelapisan bubuk, pemotongan, dan CNC dengan jadwal ekstrusi. Untuk bagian yang dibor, digiling, atau disadap, tanyakan apakah sistem yang sama dapat dijalankan mesin CNC suku cadang otomotif .
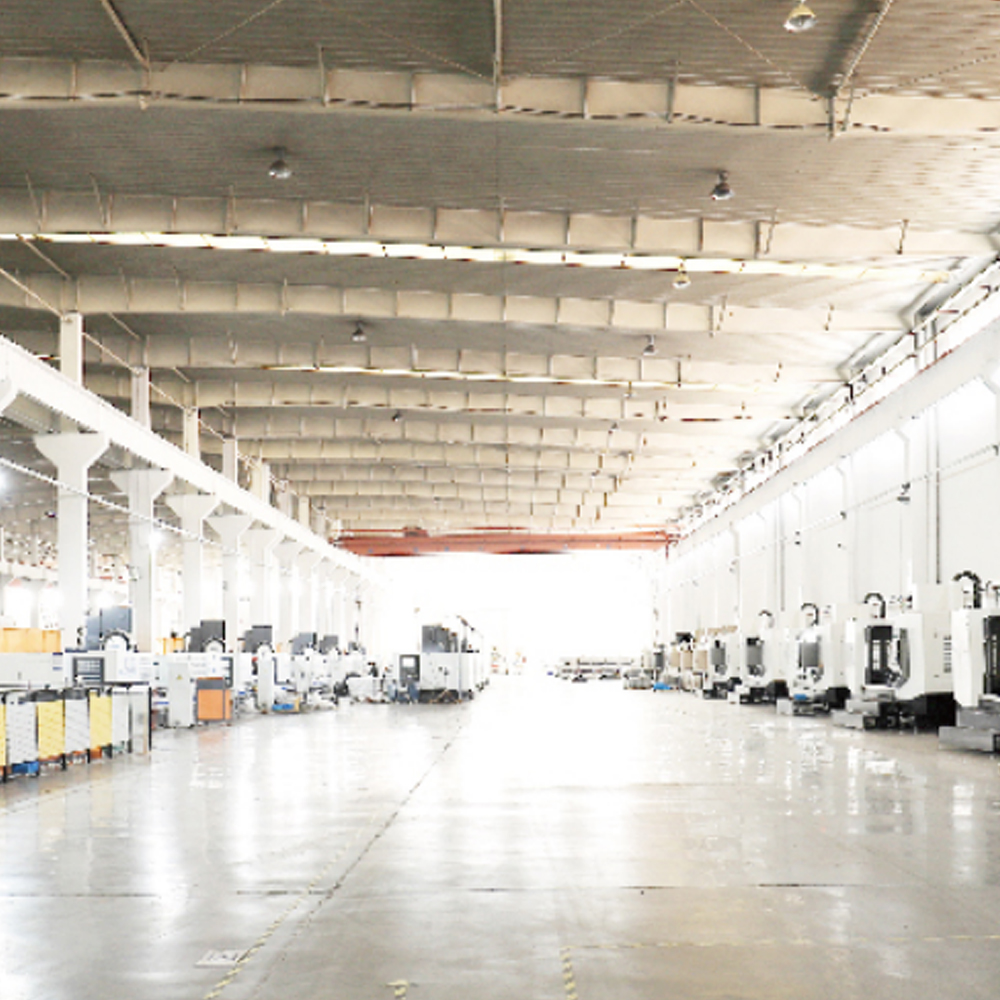 Suku Cadang Otomotif Produsen Mesin CNC, Pabrik - Jiangyin Jianbang Alumin Jianbang adalah Produsen dan Pabrik Mesin CNC Suku Cadang Otomotif di Cina, Mesin CNC Suku Cadang Otomotif Kustom online, Mesin CNC Otomotif... Lihat Produk →
Menyelaraskan pengemasan, program stok, dan ketertelusuran bahan sebelum produksi ditingkatkan.
Profil aluminium seringkali hanya dirawat ketika lapisan mulai memudar atau bingkai jendela mulai bocor. Dalam aplikasi luar ruangan, polusi sehari-hari dan endapan garam dapat mengurangi umur permukaan yang dianodisasi atau dilapisi bubuk. Program perawatan yang paling efektif adalah sederhana: bersihkan dengan deterjen lembut dan air secara berkala, hindari bantalan yang bersifat abrasif, dan periksa gasket dan lubang drainase di bagian dinding tirai.
Untuk proyek industri dan struktural, kepatuhan sama pentingnya dengan pemeliharaan. Standar referensi seperti EN 755 atau ASTM B221 menentukan toleransi dimensi dan sifat mekanik untuk aluminium ekstrusi. Pelanggan otomotif mungkin memerlukan dokumentasi IATF 16949 dan PPAP. Proyek energi baru dan e-mobilitas sering kali memerlukan ketertelusuran penuh mulai dari billet cast hingga batch ekstrusi. Mitra ekstrusi yang cakap harus dapat memberikan sertifikat material, catatan penyelesaian permukaan, dan laporan inspeksi tanpa membuat permintaan khusus.

Hak Cipta © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Semua Hak Dilindungi Undang-undang.
 Produsen Ekstrusi Aluminium
Pemasok Profil Aluminium


